

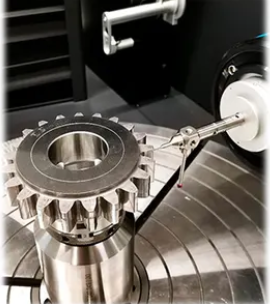
Kako bi se zadovoljili rastući zahtjevi za primjenom visokih-primjena u gustoći snage, nove legure materijala i procesi toplinske obrade zupčanika se stalno razvijaju (Ref.. 1–3). Ispitivanje i evaluacija različitih materijala i termičke obrade zupčanika se vrši korištenjem S-N krivulja (Ref.. 2,4,5). Međutim, pri generiranju S-N krivulja za čvrstoću zuba na savijanje, utjecaj odstupanja oko konture korijena zuba se često ne uzima u obzir ili evidentira sa nedovoljnom preciznošću, tako da se za sve varijante pretpostavlja identična kontura korijena zuba (Refs. 2,4,5). Zbog nepostojanja jedinstvenog standarda ocjenjivanja za područje korijena zuba, kvalitet ispitnih zupčanika se obično ocjenjuje samo za područje boka zuba koristeći ISO 1328 1:2013 (Ref.. 6–10). Zbog toga se ne uzimaju u obzir efekti-povećanja naprezanja, kao što su promjene u radijusu korijena zuba zbog deformacija uslijed termičke obrade (Refs. 2,4). Konkretno, kada se ispituju zupčanici s nebrušenim područjem korijena zuba, odstupanja oblika od termičke obrade i proizvodna odstupanja od hobbing-a oko korijena zuba imaju direktan utjecaj na rezultate ispitivanja. Ova odstupanja dovode do promjene nastalih naprezanja korijena zuba i utiču na čvrstoću zuba na savijanje (Ref.. 8,11–16). U sljedećoj studiji istražuje se utjecaj odstupanja geometrije u vezi sa proizvodnjom- oko korijena zuba na čvrstoću zuba na savijanje. Stanje tehnike Dovoljna nosivost bočne strane zupca i korijena zuba je osnovni zahtjev za dizajn zupčanika jer oštećenje zupčanika može dovesti do potpunog kvara mjenjača u najgorem slučaju (Ref. 17). Iz tog razloga, opsežno poznavanje čvrstoće materijala, kombinacije termičke obrade i napona koji se javljaju u primjeni su od najveće važnosti, posebno u procesu projektovanja zupčanika visokih{32}}zupčanika. Faktori koji utječu na čvrstoću na savijanje zuba Čvrstoća zupčanika na savijanje zubaca se dobiva poređenjem naprezanja i nosivosti oko korijena zuba (Ref.. 14,17). I na naprezanje i na nosivost utiču različiti parametri, koji u zavisnosti od svojih karakteristika mogu imati pozitivan ili negativan uticaj na čvrstoću zuba na savijanje (Ref. 15). Faktori koji utječu na naprezanje korijena zuba Pored primjene i povezanog opterećenja, naprezanje zupčanika je određeno dizajnom makro i mikro geometrije, kao i procesom proizvodnje (Ref. 14). Normalni ugao pritiska, kao makrogeometrijski parametar zupčanika, utiče i na dužinu kraka momenta savijanja i na dužinu tetive korena zuba (Ref. 14). Povećanje normalnog ugla pritiska dovodi do smanjenja kraka momenta savijanja kao i do povećanja tetive korijena zuba (Ref. 14). Na osnovu teorije grede savijanja, koja se može koristiti za proračun naprezanja korijena zuba na pojednostavljen način, smanjenje kraka momenta savijanja dovodi do smanjenja momenta savijanja, a time i do nižeg naprezanja korijena zuba (Ref. 17). Povećanje tetive korijena zuba također smanjuje naprezanje korijena zuba jer povećava moment inercije površine kritičnog dijela korijena zuba (Ref. 18). Površina kritičnog presjeka korijena zuba može se dodatno povećati povećanjem drugih makrogeometrijskih parametara zupčanika, kao što su širina zuba i normalni modul, kako bi se smanjio napon korijena zuba (Refs. 14,18). I povećanje normalnog modula, sa inače konstantnim parametrima zupčanika, i povećanje širine zupčanika doveli su do veće površine kritičnog presjeka korijena zuba, a time i do smanjenja naprezanja korijena zuba (Ref. 14,18). Drugi geometrijski faktor koji utječe na naprezanje korijena zuba je kontura korijena zuba (Ref. 14). Što je manji postojeći polumjer korijena zuba na kritičnom presjeku, veći je efekat zarezivanja-povećavajućeg naprezanja, a time i naprezanja na korijen zuba (Refs. 14,15). Uzimajući ovaj odnos u obzir, različite studije su pokazale da se optimizacijom geometrije korijena zuba i ostavljanjem geometrije zuba inače nepromijenjenom, može postići povećanje čvrstoće zuba na savijanje od 10-30 posto (Refs. 11,12,15,16,19). Potencijal optimizacije ovisi o početnom stanju geometrije korijena zuba i korištenoj metodi optimizacije (Refs. 11,12,15,16,19). Suprotno tome, odstupanja od specificirane geometrije korijena zuba zbog varijacija procesa ili grešaka u proizvodnji mogu dovesti do smanjenja čvrstoće zuba na savijanje (Refs. 13,20).
Više oWBM:
Osnovan 1988. godine, WBM je profesionalni dobavljač matrica za hladno hlađenje ležajeva, konusnih valjaka, alata za brušenje i opreme za detekciju i sveobuhvatne usluge konsultacija/trgovine u lancu nabavke u industriji ležajeva. Projektovanje, proizvodnja, prodaja, servis i ispitivanje su uključeni u sistem upravljanja kvalitetom.
https://www.w-bm.com/
2026Preporuka proizvoda za novu sedmicu WBM:
Neotvrdnute mašinski obrađene konusne igle
WBMNeotvrdnute mašinski obrađene konusne iglesu komponente za precizno pričvršćivanje dizajnirane za precizno poravnavanje i sigurno pozicioniranje u mehaničkim sklopovima. Sa konusnom strukturom za čvrsto samo-pristajanje, osiguravaju pouzdane performanse u mašinama, automobilskoj i industrijskoj opremi.

Kontaktirajte nas:
Tel: +8615937969996
Email:info@w-bm.com
Web stranica: www.bearingroller.com